Как Surf за 8 недель построил сквозное планирование всего завода
Surf за 8 недель создал для крупнейшего в России завода своей отрасли систему сквозного планирования и цифровой двойник. Она связывает недельный план, перепланирование перед сменой, фактическую работу цехов, движение полуфабрикатов и события оборудования, чтобы оптимизировать совокупный выпуск всей производственной цепочки.
До этого недельный план собирали в разрозненном Excel-контуре из множества файлов, листов, формул и ручных связок. Его качество зависело от опыта планировщика: только он знал, какие заказы можно объединить, как сократить переналадки и при этом не оставить следующие участки без материала. Экономия времени на переналадках узкого места выглядела выгодно локально, но могла оставить следующие линии без полуфабрикатов и уменьшить общий выпуск завода.
Факт проходил через журналы, накладные и повторный ручной ввод, а между отметками «передано» и «получено» могла потеряться часть продукции. В созданной MES/APS-системе расписание, рабочие места цеха, производственный учёт, качество и движение полуфабрикатов работают на одних данных. Целевая функция учитывает не только переналадки узкого места, но и обеспеченность следующих участков, сроки заказов и совокупный выпуск всего завода.
Локальная эффективность не равна выпуску всего завода
Завод занимает территорию 11 гектаров и работает круглосуточно. Производство разделено на два крупных цеха, внутри которых находятся заготовительный участок, литография, штамповка комплектующих, сборка мелкой и крупной тары, контроль качества и четыре склада готовой продукции. Типичные заказы измеряются десятками тысяч изделий, поэтому решение на одном участке быстро влияет на загрузку остальных.
Металл поступает в рулонах на две линии поперечной резки. Около 90% листов затем проходит через литографию: две линии нанесения покрытий, две печатные линии и цифровую печатную установку. После этого металл направляется на штамповку комплектующих или к десяти сборочным линиям, выпускающим продукцию разных форматов и объёмов. У каждой группы оборудования свои ограничения, переналадки и требования к последовательности партий.
Между переделами движутся не абстрактные статусы, а физические объекты. Рулон превращается в пачки по 700–1500 листов на паллетах, листы — в десятки тысяч бланков и комплектующих, а затем — в готовые изделия. Пачки, поддоны и ящики перевозят погрузчиками и кранами; два водителя в смену обслуживают несколько цехов. Поэтому системе нужна сквозная прослеживаемость незавершённого производства: связь заказа с конкретной партией, её количеством, местонахождением и подтверждённой передачей следующему участку.
Планировщик вручную удерживал завод в равновесии
Недельный план существовал, но быстро терял актуальность. Срочный заказ, неготовый макет, поломка линии, отсутствие специалиста или изменение потребности сборки за несколько часов меняли очередь работ. Планировщик вручную сводил разрозненный Excel-контур из множества файлов, листов и рабочих представлений, проверял остатки перед линиями и заново оценивал последствия для следующих участков. Значительная часть правил держалась в его голове. При этом локально выгодное решение могло ухудшить весь поток: длинная серия сокращала переналадки на одной линии, но оставляла другие линии без нужного полуфабриката.
Факт отставал от производства. Одно событие вручную проходило через журнал линии, сменное задание, диспетчерские таблицы и учётную систему; оперативные сведения появлялись там раз в сутки, а в выходные — ещё позже. По оценке сотрудника завода, около 40% реквизитов и чисел повторялось в невзаимосвязанных формах разных участков. Каждое утро мастера тратили час или больше на сбор сведений о комплектности и выпуске вместо управления сменой.
Документальный статус не гарантировал физического результата. Отметка «изготовлено» не означала, что полуфабрикат вывезли с участка, а «передано» — что следующий участок его получил. Пачку могли забыть, заставить другими или отвезти не туда; тогда сотрудники останавливали работу, вместе искали продукцию и сверяли накладные. На одной из недель нехватка полуфабриката привела к отмене четырёх смен на сборке — наглядный пример того, как разрыв между планом, фактом и перемещением превращается в простой.
Последствия доходили до отгрузки и денег. Коммерческой службе нужно было заранее заказывать транспорт, не имея надёжного ответа, что завтра будет готово: машины могли приехать, когда грузить нечего, хотя перевозка уже оплачена. Даже физически готовая продукция могла оставаться заблокированной по качеству, а менеджеры — не знать об этом. Бумажный ярлык согласования перемещался по территории завода площадью 11 гектаров, требовал нескольких подписей, мог рассматриваться до недели и теряться среди других документов.
Проблема заключалась не в отсутствии данных. Данных было много, но у руководителя не было своевременной и согласованной картины: что действительно можно произвести, что уже произведено, где находится продукция и почему заказ отклонился от плана.
Начали не с интерфейсов, а с восстановления логики завода
Команда разговаривала с планировщиком, мастерами, технологами и сотрудниками участков, разбирала производственные документы, видеодемонстрации и рабочие Excel-книги. Важно было увидеть не только поля таблиц, но и решения, которые человек принимает между ними: как группирует задания, когда меняет очередь, чем подтверждает готовность и что делает при расхождении факта.
Подтверждённые ограничения отделили от рабочих эвристик и неизвестных параметров. Если технология или допуск ещё не утверждены, система не превращает предположение в обязательное правило и не выдаёт сомнительный план как достоверный.
Параллельно Surf изучил практики MES, APS, материального учёта и цифровых двойников. Так определили границы решения: корпоративная учётная система остаётся финансовым контуром, SCADA сообщает о состоянии оборудования, а новый слой связывает решения людей, физическое движение продукции, оперативный факт и будущее расписание.
Есть похожая задача на производстве?
Разберём один маршрут от плана до факта и покажем, где автоматизация даст управляемость быстрее всего.
Оптимизировали не узкое место, а весь производственный поток
Исследование зрелых MES- и APS-подходов помогло определить архитектуру решения. В интеграции с 1С и SCADA у каждой системы своя ответственность: 1С остаётся контуром регламентированного учёта, SCADA сообщает о состоянии оборудования, MES обеспечивает оперативное управление производством и связывает факт с заказом, материалом и исполнителем, а APS отвечает за планирование производства и пересчитывает невыполненную часть расписания по актуальному состоянию завода.
В основу системы легли четыре принципа:
- план, факт и прогноз не смешиваются;
- опубликованное расписание отделено от расчётного варианта;
- перемещение завершается не отправкой, а подтверждённой приёмкой;
- оптимизируется весь производственный поток, а не загрузка отдельного станка.
Планирование и исполнение замкнулись в один цикл
Планировщик получает рассчитанное расписание, оценивает его, при необходимости меняет и публикует. Сотрудники выполняют задания на рабочих местах. Выпуск, проблемы и перемещения возвращаются в общую модель, после чего невыполненную часть плана можно пересчитать по актуальному состоянию производства.
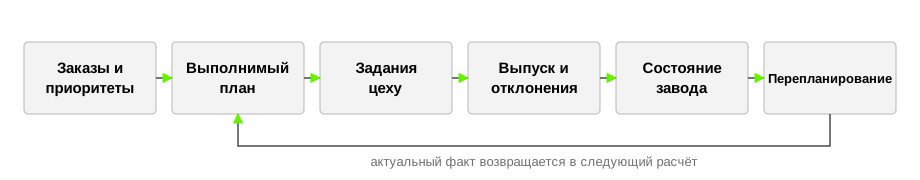
Для поиска расписания команда использовала Timefold Solver. Он перебирает варианты там, где невозможно проверить все комбинации, а производственные ограничения и критерии определяют, какое расписание считать лучшим. Это позволяет учитывать не только срок заказа, но и доступность линий, технологическую последовательность, переналадки и обеспечение следующих участков.
Часть правил допуска, совместимости и приоритета Surf оформил в таблицах решений GoRules. Технолог или планировщик читает правило как обычную таблицу, а система исполняет его как программный код. У правила есть версия, источник и проверочные примеры: при изменении подтверждённого ограничения не нужно переписывать весь алгоритм и можно установить, по каким правилам рассчитан конкретный план.
Система учитывает физическое движение продукции
Для завода недостаточно карточки заказа со статусом «в работе». Нужно понимать, какой физический результат создала операция, где он находится и что именно принял следующий участок.
Первое изготовление создаёт новую заготовку или изделие. Повторная обработка работает с существующей партией и не создаёт тот же запас ещё раз. Партия сохраняет идентичность, а исправление факта — историю изменений.
Передача и приёмка стали отдельными действиями. Если один участок отправил 40 единиц, а следующий принял 30, ещё 10 остаются видимыми в пути. Внутренняя логистика получает конкретное задание на забор и доставку, а код упаковки связывает физический объект с записью системы.
Сигнал оборудования также хранится отдельно от подтверждённого производственного факта. SCADA может сообщить об остановке, а сотрудник — связать её с заказом и указать причину. Машинное наблюдение не подменяет решение человека.
SCADA показывала, что оборудование работает или остановилось. Новый слой объясняет производственный смысл события: какой заказ выполнялся, какая операция шла, где находится связанная партия, почему возникло отклонение и как оно повлияет на остальной план.
Цифровой двойник показал прошлое, настоящее и будущее
Рабочее место сотрудника показывает назначенную линию, текущую и следующую работу, технологию, материалы и допустимые действия. Мастер видит все линии участка, состав смены, остаток работы, проблемы и назначения. Планировщик работает с расписанием, а внутренняя логистика — с продукцией, которую нужно забрать, доставить или принять.
Цифровой двойник собран вокруг общей модели заказов, операций, линий, партий и действий людей. Состояние производства понятно в любой момент: можно восстановить, что происходило раньше, увидеть текущую работу и сопоставить её с будущим расписанием.
Цифровой двойник отделяет произошедший факт от будущего плана и даёт руководителю наглядный план-факт производства. На временной шкале видно, какие линии работали, какие заказы находились на них, где возникло отклонение и сколько оно длилось. Агрегированные показатели показывают, сколько времени заняли работа, переналадка, ожидание и простой. Уполномоченные сотрудники могут менять константы и весовые коэффициенты планирования в настройках и сравнивать расчёт с реальными значениями — без поиска параметров по исходному коду.
Что дала автоматизация заводу
Главный результат — работающий цифровой двойник и единая управляемая модель всего производственного потока вместо отдельных таблиц, технических сигналов и локальных решений. Состояние производства понятно в любой момент, потому что модель соединяет три временных слоя:
- прошлое: кто, когда и по какому заказу выполнил действие, где возникли простой, ожидание или переналадка;
- настоящее: что сейчас происходит на линиях, где находятся партии и что мешает следующей операции;
- будущее: какой недельный план рассчитан и как его нужно изменить перед днём или сменой с учётом нового факта.
Планировщик больше не ограничен локальной задачей сократить переналадки на одном узком месте. Алгоритм оценивает последствия для всей цепочки: не останутся ли следующие линии без полуфабрикатов, не возникнет ли простой и какой вариант позволит заводу в совокупности произвести больше.
Производственный факт вводится в месте его возникновения и становится доступен планированию, мастерам, логистике и руководству. Это сокращает повторный ввод одних и тех же сведений в журналы и Excel-файлы, уменьшает вероятность ошибки и экономит время на сбор картины вручную.
Рост совокупного выпуска и КПД — целевой эффект системы. Его можно будет выразить в процентах после промышленного запуска и накопления сопоставимых данных; уже реализованный результат — формализованные правила планирования, сквозной производственный контекст и цифровой двойник, на котором можно принимать управленческие решения.
Работоспособность проверили действиями, а не количеством экранов
В изолированной среде браузер выполнял реальные команды шести производственных станций и мастера: начать операцию, зарегистрировать расход и выпуск, провести повторную обработку существующей партии, упаковать продукцию, передать её и частично принять. После выполнения система заново восстанавливала материальный баланс.
Разрозненный Excel-контур разобрали до файлов, листов, полей, формул, связей и пользовательских действий. Для каждого элемента определили место в новой модели либо зафиксировали открытый вопрос. Проверка подтверждала не наличие страниц, а возможность пройти производственный маршрут и получить согласованный факт.
Почему такой объём появился за несколько недель
После первых прототипов систему пересобрали вокруг единого описания заказов, операций, линий, людей и полуфабрикатов на платформе Mini. Готовые механизмы данных, прав, фоновых заданий, аудита и защиты от повторного выполнения не пришлось заново создавать для каждого участка.
Производственные правила фиксировались в исполняемой форме, а AI-агенты помогали обрабатывать большой корпус интервью, документов и спецификаций, прослеживать связи и проверять изменения. Специалисты Surf разбирали противоречия, проектировали рабочие места и принимали решения, в которых ошибка могла изменить смысл производственного учёта.
Так путь от нового факта о заводе до проверяемого изменения занимал дни, а иногда часы. Скорость не потребовала упростить производство до красивой демонстрации: материальный учёт, повторная обработка, частичная приёмка и история корректировок вошли в сквозную проверку.